

新闻中心
NEWS CENTER
刻蚀机跨省搬迁,恒温恒湿气垫车运输如何避免到场后重新校准
 发布时间 : 2026-11-13
 浏览次数 : 0
刻蚀机跨省搬迁的验收环节,有一个容易被低估的变量:设备到场后是否需要重新校准,往往不取决于复装操作本身,而取决于运输途中设备内部经历了什么。一台刻蚀机的射频匹配网络、腔体几何关系和传片机构的位置基准,在出厂时已经调校到微米乃至纳米量级。运输途中如果振动或温湿度越过某个阈值,这些基准关系会发生偏移,到场后即便外观完好、包装无损,设备也可能无法直接进入工艺状态,需要原厂工程师重新标定,耗时以周计。恒温恒湿气垫车之所以在这一环节被反复讨论,原因不在于它能让运输“完全无振动”,而在于它把两个关键变量——振动和温湿度——压缩到了不触发显著基准漂移的区间内。
振动:问题不在“颠”,在频率是否落在敏感区间
刻蚀机对振动的敏感,常被简化为“怕颠簸”,但工程上的关注点要具体得多。以刻蚀机为代表的半导体精密装备,搬运作业中较为严格的控制口径要求全程加速度不超过5km/h,吊装倾斜角度需控制在20°以内。SEMI E137标准为半导体制造设备的最终组装、包装、运输、拆箱和搬迁提供了框架性指南,其中对冲击、振动和倾斜的管控要求,构成了设备制造商设定运输条件的行业参照。通用上限是振动加速度控制在3G以内,但半导体场景的实际操作通常以更严的阈值作为基准线。
普通货车的问题不在于“振幅大”,而在于悬架系统的固有频率与路面常见激励频段重叠。钢板弹簧悬架的固有频率通常在8至12赫兹,而路面颠簸的能量恰好集中在这一频段附近。这意味着部分路面输入非但没有被衰减,反而在悬架共振区间内被放大后传递至货台。普通货车在国道路面的实测振动值常在0.8G至1.2G之间,已经越过了刻蚀机运输0.5G级别的控制口径。在这种振动输入下,设备内部精密配合面之间可能发生微米级的相对位移,出厂时建立的基准关系因此被打破。
气垫车的控制逻辑,是把悬架系统的频率响应“挪开”,而不是试图消除路面激励。通过大容积空气弹簧,悬架系统的垂直固有频率被压低至1.5至2.5赫兹,对10赫兹以上的振动可实现80%至90%的衰减。路面激励中能量最集中的频段被大幅削弱后,传递至设备的振动落入一个更可控的余量区间。在实际运营中,装载光刻机核心模块的气垫车货台面震动值可长期稳定在3G以内。这个数值与0.5G级别的控制口径之间,留出了一段可测量的安全余量。上海德禄物流的主力车型采用斯堪尼亚R500气囊桥牵引车,驾驶室四点悬浮气囊减震与底盘五气囊后桥悬架配合,在硬件配置上服务于这一频率隔离目标。
但频率隔离有一个需要正视的边界。国家知识产权局公开的专利文献指出,缺少阻尼装置的气垫方案在转运过程中存在固有频率处振动被放大的可能,强冲击工况下的安全防护也需要额外的限位和阻尼设计。一套完整的振动控制不能只依赖空气弹簧本身,阻尼单元和操作规范是频率隔离之外的必要补充。这也解释了为什么气垫车的减振效果最终取决于整车匹配和运营经验,而非某一个单一部件的规格。
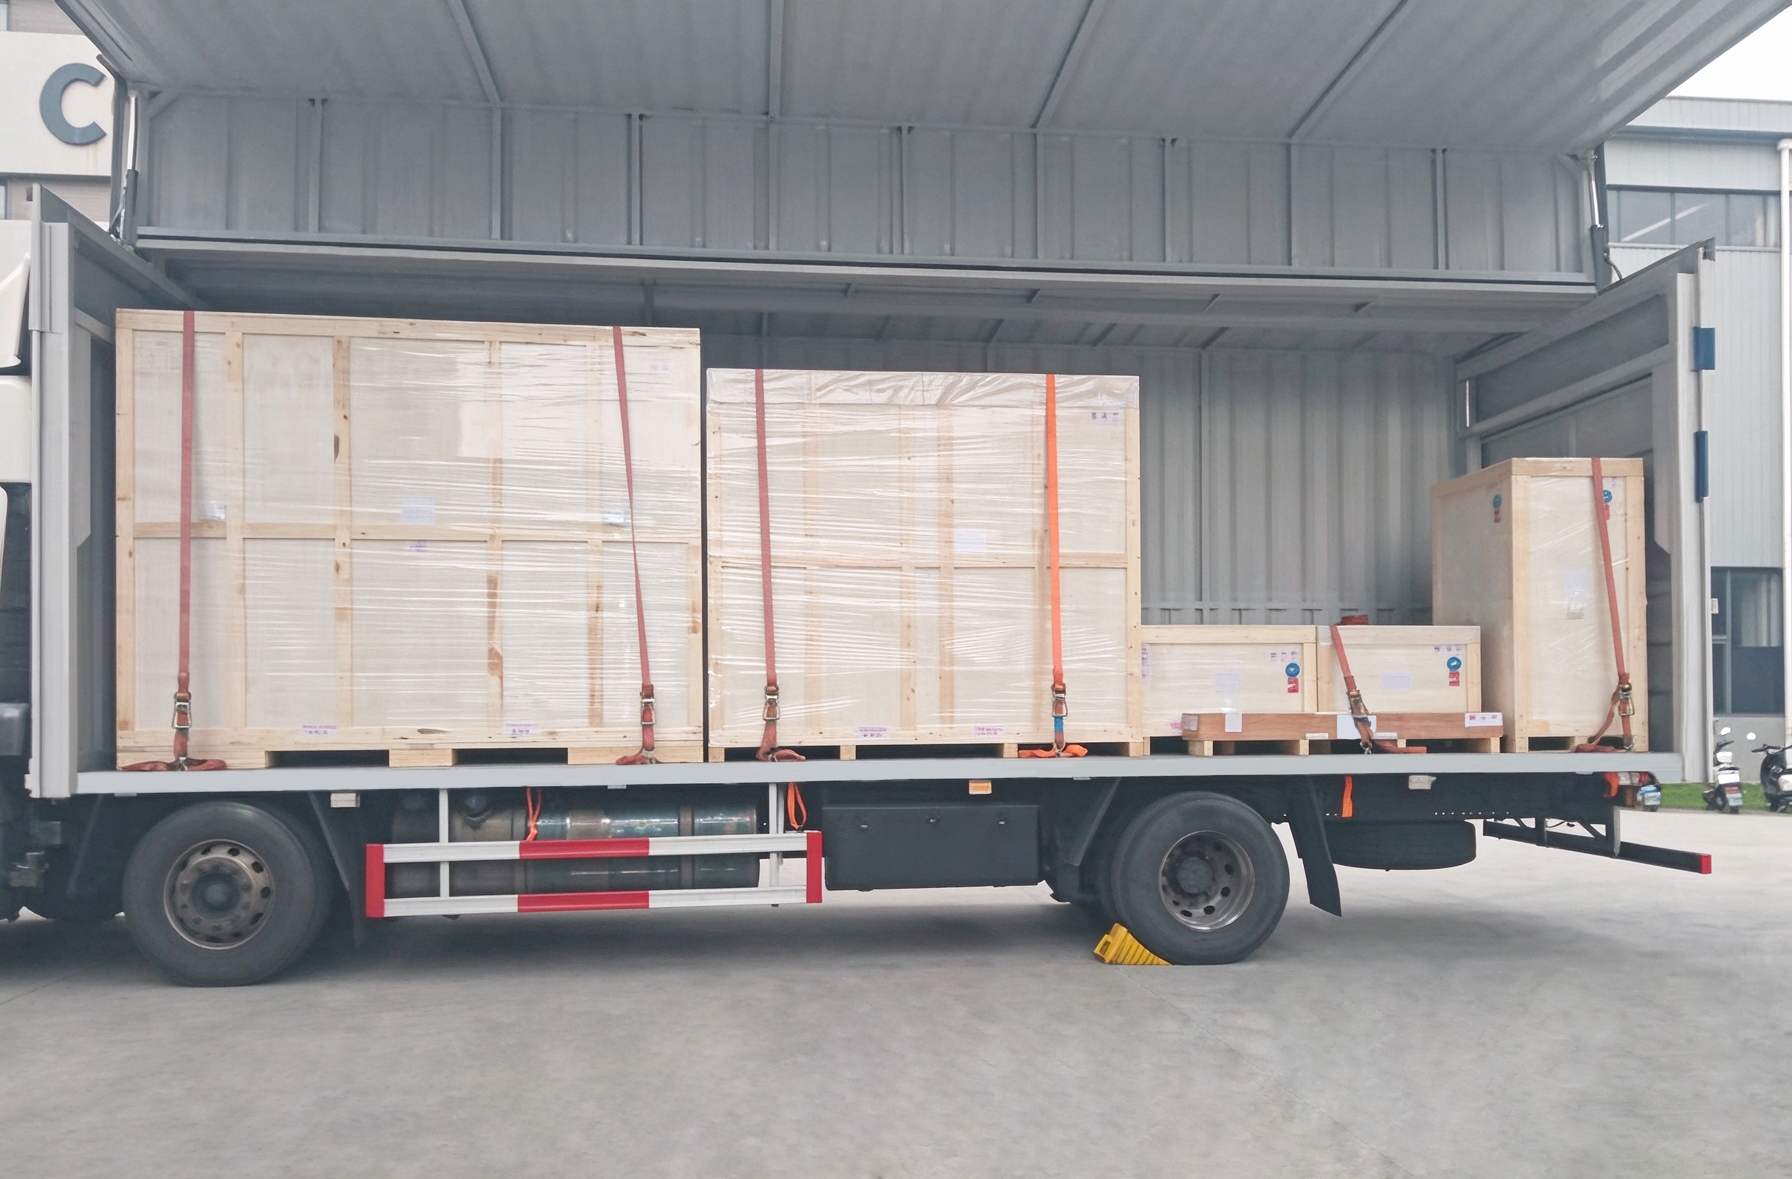
温湿度:0.5℃的波动为什么在纳米尺度上不可忽略
刻蚀机运输中的温湿度问题,与振动在物理机制上不同:振动制造的是瞬时位移,温湿度改变的是材料尺寸。半导体设备内部的精密几何关系建立在特定温度下的材料状态之上。当环境温度发生波动,不同材料以各自的热膨胀系数响应,原本对准的基准面、保持的间距,会发生与温度变化成比例的位移。
这种位移在纳米精度语境下并不微小。以铝制支撑结构为例,0.05℃的温度变化即可产生约240纳米的位移。对于内部公差以纳米计的设备,运输途中数摄氏度的温差如果没有被约束,仅凭材料热膨胀本身就可能使出厂时的校准状态失效。更隐蔽的是温度梯度:车厢内不同位置存在温差时,设备各部位以不同速率膨胀,产生弯曲变形而非均匀伸缩。这种变形在复装后很难通过单一基准校正来消除。湿度的作用路径则不同,高湿环境可能导致电路板结露或金属件表面状态变化,低湿环境则增加静电风险,两者都会对电子和光学组件的性能稳定性构成威胁。
恒温恒湿气垫车在这一维度上的目标,不是复刻晶圆厂内的稳态条件,而是把温湿度波动压缩到一个不触发显著尺寸漂移和电气风险的区间。行业实践中,车厢内温度波动控制在设定值±3℃以内,湿度波动控制在±5%以内。这一精度与半导体工厂洁净车间的日常控制水平之间仍存在差距,但在运输场景中,它的功能是避免设备在途中经历足以改变基准关系的环境突变,使到场开箱后的设备状态与发运时保持足够的连续性。
数据可追溯:校准决策的依据不在“感觉”,在记录
即便装备配置到位,刻蚀机跨省搬迁中“是否需要重新校准”的最终判断,仍然需要数据支撑。一台设备在运输全程中是否经历过超阈值的振动事件,是否出现过温度或湿度的瞬时偏离,不能依靠外观检查和经验推断来回答。
专业气垫车运输中,三轴加速度记录仪通常部署在货厢和设备本体关键点位,全程记录三个方向的加速度峰值,采样覆盖从低频姿态变化到高频冲击的频段。温湿度数据同样被连续采集,形成可追溯的运输环境档案。这种记录的意义在于,它把“运输过程是否满足设备要求”从一个定性判断转化为可核验的数据序列。设备制造商或接收方可以据此评估运输条件与设备允许阈值之间的对应关系,而不是在“重新校准”和“直接验收”之间做没有依据的选择。
一组对比数据可以作为参照:普通气囊卡车在3小时行程中记录到多次超过0.5g的冲击,而专业气垫车全程最大冲击为0.11g;设备到达后,原厂工程师通过激光干涉仪检查基准平面度,普通运输方式下的设备出现了0.7微米的偏差,需要重新校准,而气垫车承运的设备偏差小于0.2微米,直接通过验收。这一案例来自具体运营场景的实测,其价值不在于提供一个可复制的“标准答案”,而在于说明运输环节的装备差异确实可以在到场验收的数据上被观察到。
刻蚀机跨省搬迁避免重新校准,本质上是一个变量控制问题。振动被隔离在设备敏感频段之外,温湿度波动被压缩在材料尺寸稳定和电气安全所需的区间之内,全程环境数据可追溯、可核验,三者共同构成一个让“到场即验收”具备技术条件的基础。恒温恒湿气垫车不是唯一的影响因素,复装操作、吊装姿态、包装固定同样在链条之中,但在运输这一段,它提供的是目前工程实践中与刻蚀机敏感特性相匹配的一种可控方案。理解其能力边界与适用条件,比笼统地将其视为“万无一失”的保障,更接近精密设备物流的实际逻辑。
 021-68778110/13052522888
 电话咨询
 关注微信

 返回顶部