

新闻中心
NEWS CENTER
医疗器械设备运输全流程拆解:精密仪器打包、装车、在途监控与验收
 发布时间 : 2026-11-10
 浏览次数 : 1
一台精密医疗器械或半导体设备从出厂到就位,中间经历的不是一个“运输动作”,而是一组前后咬合的控制节点。任何一个节点的假设出现偏差,都可能在前端表现为外观完好、在后端表现为功能偏移。将这条链条拆解为打包、装车、在途监控与验收四个阶段,目的不是罗列环节,而是看清每个阶段各自在控制什么、依据什么、交接什么。
打包:先定义防护对象,再决定包装结构
打包的起点不是选木箱,而是识别设备对什么敏感。对于最终灭菌医疗器械,GB/T 19633(等同采用ISO 11607)要求包装系统经过运输模拟验证,证明其能够耐受可预见的运输与储运环境,保证无菌屏障不失效。这是合规底线,但它只覆盖了无菌屏障的完整性,并不替代力学防护本身。
精密仪器与半导体设备还需要另一层考量:振动与静电。在包装操作中,较为完整的做法呈现为分层结构——内层以真空袋或防静电屏蔽袋贴合设备,控制湿气与静电荷;中层以缓冲材料吸收冲击能量;外层以木箱提供结构支撑与堆码强度。德禄物流旗下德斯达包装技术有限公司所承担的正是这一环节,其公开信息显示,精密仪器真空包装与木箱包装在无尘作业流程中完成,作业内容包括对设备脆弱部位进行加固。无尘条件在此不是“讲究”,而是防止尘埃颗粒在包装阶段进入设备内部或污染包装内表面——对半导体设备而言,微粒污染与力学损伤属于性质不同的两类风险,需要分别设防。
装车:把“减震”从形容词变成可约定的数值
装车环节的核心问题不是“用什么车”,而是“运输工具能为设备提供什么样的力学环境”。普通货车在国道路面的实测振动值常在0.8G至1.2G之间,其钢板弹簧悬架的固有频率落在8至12赫兹,恰好与路面常见激励频段重合,意味着部分振动不仅未被衰减,反而在共振区间内被放大。精密设备运输之所以需要专用车辆,根本原因在此。
国家标准《精密设备运输用气垫车辆技术条件》(GB/T 38762-2025)要求高等级精密设备运输中振动加速度控制在3G以内,而在半导体设备的实际操作中,2G常被作为更严的基准线。德禄物流公开披露的运营数据为防振气垫车车内震动控制在小于3G,倾斜度小于20度。这些数值的意义在于,它们使“减震”从一个笼统的承诺,变为可以在运输方案中约定、在交付时可以回溯的技术条件。装车时还需同步确认另一件事:设备在车厢内的固定方式是否与包装件的外形和重心匹配。固定不充分的包装件在行驶中产生位移,其后果与路面颠簸性质不同,但同样可能超出设备的耐受范围。
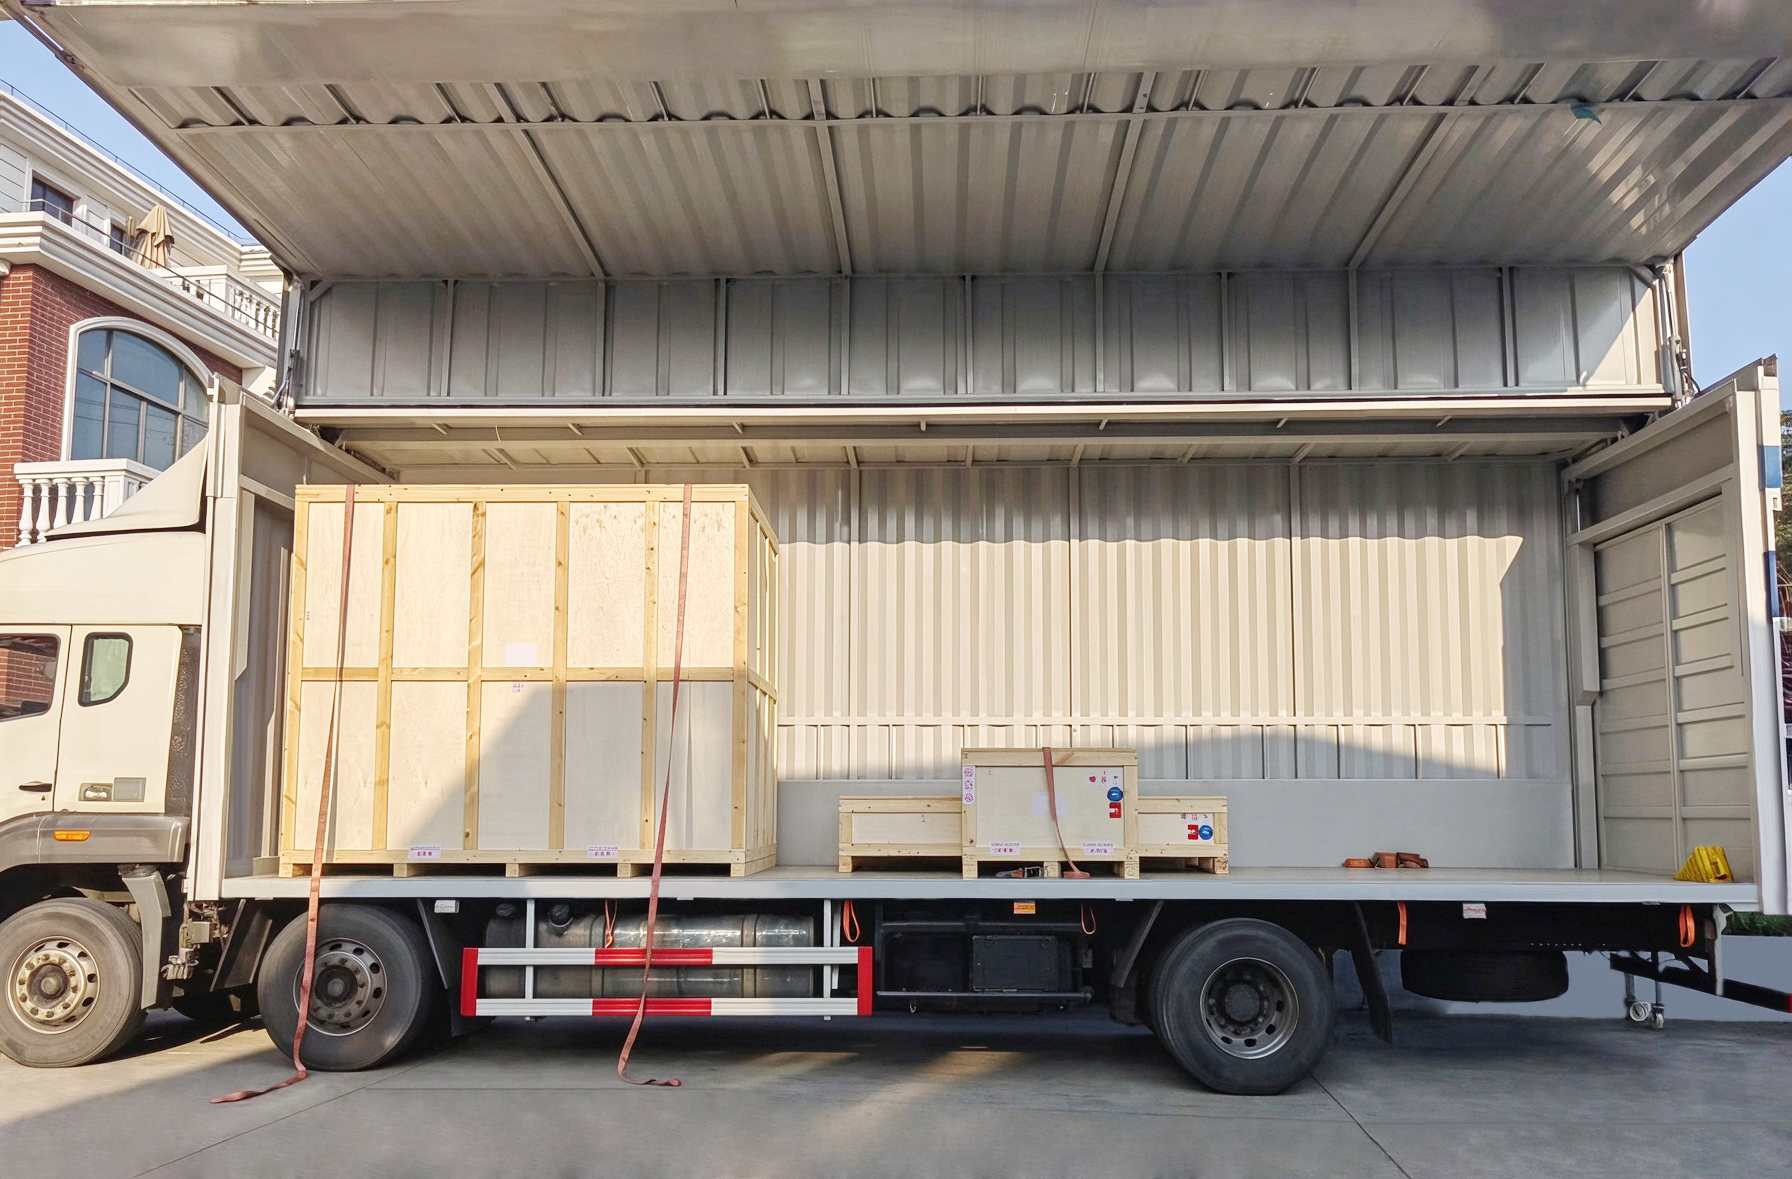
在途监控:让过程成为可核查的数据
设备进入在途状态后,包装和装车阶段设定的控制条件是否被维持,需要依靠数据来回答。运输数据记录设备可同步采集冲击、振动、倾斜、温度与湿度等参数,部分方案支持将数据实时上传,实现全程透明化监控。对于半导体设备,恒温气垫车通常将车厢内温度波动控制在设定值±3℃以内,湿度波动控制在±5%以内。温控的目标不是复刻晶圆厂内的稳态条件,而是把波动压缩到不触发显著尺寸漂移的区间——以铝制支撑结构为例,0.05℃的温度变化即可产生约240纳米的位移。
在途监控的数据还有一个容易被忽略的用途:它构成交付后责任界定的基础。如果设备就位后出现精度偏差,运输全程的振动曲线、温度记录与姿态变化,是将“运输环节是否合格”从各执一词变为可验证判断的依据。德禄物流的运营配置中,运输车辆提供24小时全程跟踪服务,恒温恒湿仓储空间与气垫车队在同一服务链条下衔接,客观上使“包装完成时的假设条件”与“运输实际经历的条件”处于同一套管理逻辑之中。
验收:不是签收,而是条件比对
验收环节常见的误区,是把“设备到了、外观完好”等同于运输合格。对于冷链管理医疗器械,《医疗器械经营质量管理规范》的要求是明确的:验收时应当对运输方式、运输过程的温度记录、运输时间、到货温度等质量控制状况进行重点检查并记录,不符合温度要求的应当拒收。温度记录不是事后补交的说明材料,而是到货时的必查项;记录缺失或项目不全,在监管检查中构成可责令整改的缺陷。
对于精密仪器与半导体设备,验收的逻辑同理,只是比对的对象从温度扩展到振动数据与姿态记录。装车前约定的G值限值、在途记录的实际峰值、到货后的外观与固定状态,三者构成一组可以逐项核对的交付条件。验收的价值不在于“确认东西没坏”,而在于确认设备经历的过程与方案设计时所假设的过程一致。如果数据出现偏离,即便外观无损,也应进入偏差评估而非直接放行。
从GB/T 19633对运输模拟验证的要求,到GB/T 38762-2025对振动加速度的限值,再到《医疗器械经营质量管理规范》对冷链验收的硬性规定,这条链条上的每一个节点都有可追溯的依据可循。全流程拆解的意义,正在于把这些分散在标准条文和技术参数中的控制点,还原为一条首尾衔接的作业逻辑:打包定义防护边界,装车设定力学条件,在途监控留存过程证据,验收完成条件比对。对于精密设备而言,运输的可靠性不来自某一个环节的“加强”,而来自四个节点之间的条件是否前后一致、是否可被验证。
 021-68778110/13052522888
 电话咨询
 关注微信

 返回顶部