

新闻中心
NEWS CENTER
精密仪器搬运设备:从无尘室到新厂,如何避免纳米级误差?
 发布时间 : 2026-10-21
 浏览次数 : 1
半导体设备从旧无尘室搬到新厂,最容易出问题的环节,往往不是“设备摔了”,而是“设备看起来好好的”。外观完好、包装无损、开箱检查没有可见损伤,安装调试时却发现精度超差、基准漂移。这种“静默丧失”的根源,不在某一次剧烈碰撞,而在运输链路中持续叠加、未被察觉的微小位移。
纳米级误差的管控,因此不能依赖事后检查,而要在搬运全程对振动、姿态和洁净度同时施加约束。
误差从哪来:不是“撞了一下”,而是“一直在动”
精密仪器内部的装配公差在微米甚至纳米级。光学镜组、传感器、运动平台的相对位置,建立在极其精密的几何关系之上。一次单次冲击未必造成外观损伤,但持续的低频振动、多次装卸的微小冲击叠加、途中共振耦合,足以让这种几何关系发生肉眼不可见但功能上致命的偏移。
半导体设备运输的风险分布并不均匀。设备从出厂到进入洁净室,要经过装车、长途行驶、中转装卸、到厂卸车、室内移位多个环节。每次换手都意味着新的振动输入和姿态变化。业内公认的规律是,装卸吊装与中转搬运是损伤的主要来源,超过60%的运输货损发生在装卸环节而非长途行驶中。这意味着,只关注“路上跑得稳不稳”是不够的,设备离开旧无尘室的那一刻起,误差管控就已经开始了。
振动隔离:把路面激励挡在设备敏感频段之外
纳米级误差对振动的要求,首先体现在加速度量级上。以刻蚀机为代表的精密设备,搬运作业要求全程加速度不超过0.5G;吊装倾斜角度需控制在0.1°以内,定位误差控制在1毫米量级。部分高端设备的控制标准更为严苛,EUV光刻机在行业资料中的震动控制标准被引用为0.003G以下。
普通运输车辆的振动水平与这一门槛之间存在数量级差距。传统轮式搬运的振动常达约3至5G,即便带减震的轮式系统也很难低于约1G。普通货车在国道实测振动值通常在0.8G至1.2G之间。钢板弹簧悬架的固有频率在8至12赫兹,恰好与路面常见激励频段重合,驶过减速带或破损路面时传递的冲击能量,足以使设备内部的校准状态失效。
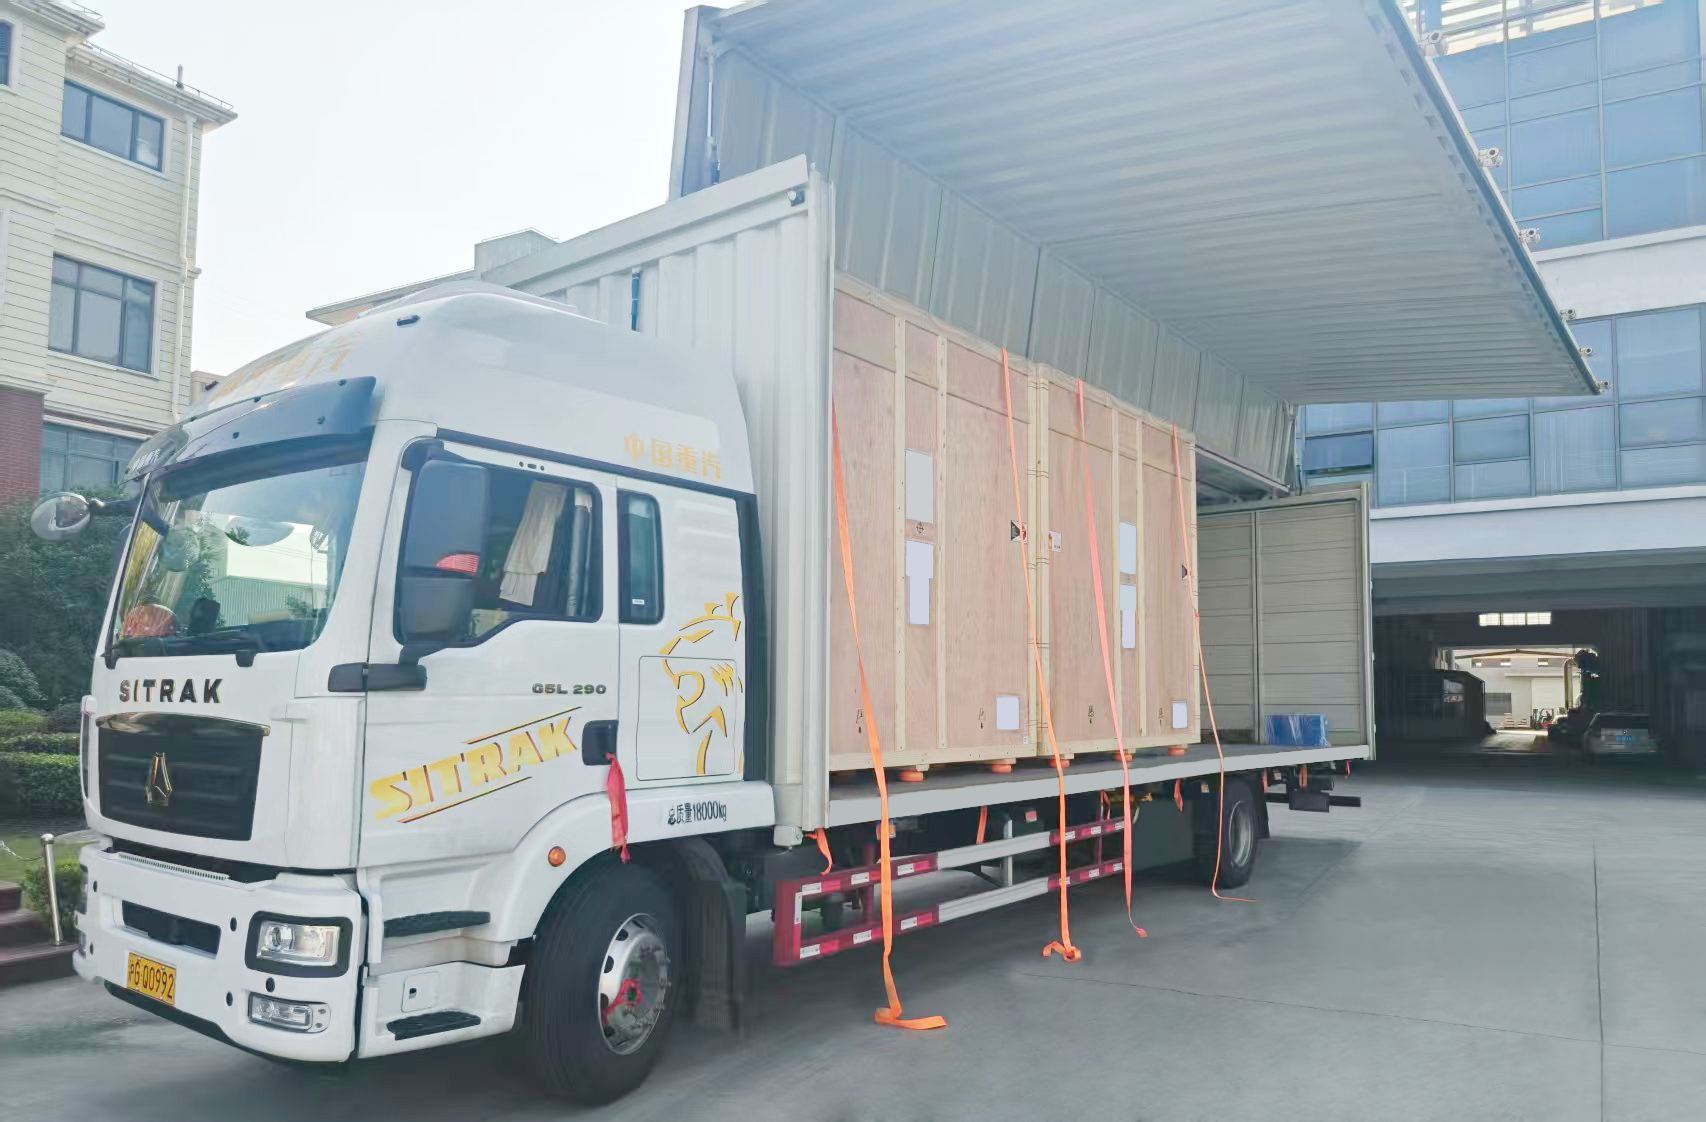
气垫车的作用机制不是“消除振动”,而是通过频率重构把设备隔离在激励之外。大容积空气弹簧将悬架系统的垂直固有频率压低至1.5至2.5赫兹,对10赫兹以上的振动实现80%至90%的衰减。装载光刻机核心模块的气垫车,货台面震动值可稳定在0.2G至0.35G之间,与0.5G的设备限值之间留出了一段可测量的安全余量。在短距离室内移位环节,气垫悬浮模块在设备底部形成气膜,使数吨重的设备呈悬浮状态,起运和落地时的冲击被控制在平缓范围内。
需要留意的是,气垫悬架在系统固有频率附近存在振动放大的可能,强冲击工况下的防护还需要阻尼单元和限位设计的配合。一套完整的振动控制方案,不能只靠空气弹簧本身。
姿态控制:0.1°的倾斜为什么是硬约束
纳米级误差的另一条路径是姿态。透射电镜的电子枪在倾斜超过3°时即存在偏移风险,部分半导体设备要求全程倾斜角度不超过0.5°。刻蚀机的吊装倾斜限值在0.1°量级。这些数字之所以苛刻,是因为设备内部许多精密配合关系对重力方向高度敏感,姿态变化带来的应力分布改变,可能在复装后无法通过校准完全消除。
搬运环节的气垫悬浮系统和飞翼车厢设计,回应的正是姿态控制需求。飞翼双侧对开结构在装卸时提供无立柱的顶部开放空间,使设备能够以水平姿态直接吊入或吊出,避免因车厢结构限制而被迫倾斜。室内移位使用气垫平移工艺,设备在低摩擦状态下缓慢移动,避免了叉车或拖拽方式带来的俯仰和侧倾。
洁净度:误差的第三重来源,容易被振动话题掩盖
从旧无尘室到新厂,设备经过的每一个非洁净环境,都可能成为颗粒物附着的窗口。包装箱表面的灰尘、搬运工具的油污、开箱产生的碎屑,在设备进入新洁净室时被一并带入,附着在光学表面或精密导轨上,造成的划伤或污染同样以“精度失准”的形式表现出来。
可操作的洁净度管控,遵循“外部拆包、清洁后进入”的顺序:在洁净室外拆除外包装,用HEPA吸尘器和无尘布完成表面清洁,再用洁净塑料布包裹设备,仅留吊点或把手。进入洁净室后,搬运速度控制在0.5m/s以内,避免急停急转扬起已沉降的颗粒。搬运工具本身也构成洁净度变量——普通叉车和木质托盘被排除在洁净区之外,气垫搬运系统或洁净室专用平板车是更适配的选择。
数据记录:让“有没有误差”从猜测变成比对
纳米级误差的棘手之处在于它的隐蔽性。出厂有合格报告,到货有签收记录,但两者之间运输链路中设备经历的物理环境,往往是一片数据空白。等到安装调试时发现精度问题,已经无法判断偏差发生在哪一个环节。
三轴振动记录仪和倾角记录仪的价值,在于把运输全程的加速度峰值、姿态变化和温度数据转化为可回放、可逐项比对的客观记录。设备就位后,记录数据与制造商规定的阈值进行比对,确认全程未超出允许边界,才具备进入复装和调试流程的前提。冲击记录还承担着界定责任的功能:如果超限发生在某个具体环节,接收团队可以在开箱前即知情,提前评估是否需要厂商介入,而不是等到通电运行后才被动应对。
上海德禄物流在精密设备运输中采用车载三轴振动记录与多点温湿度监测,将全程数据作为交付比对依据。这一做法的意义不在于记录本身,而在于使“从无尘室到新厂”这一段过程中的误差暴露变得可验证——振动有没有超标、姿态有没有越界、洁净防护有没有断点,最终不靠感觉判断,而靠数据说话。
回到最初的问题:从无尘室到新厂,避免纳米级误差靠什么?靠的是把“误差”从一个事后才能发现的结果,拆解为振动、姿态、洁净度三个可以在过程中被约束和记录的变量。气垫车解决了频率隔离,飞翼设计解决了姿态控制,分级洁净操作解决了颗粒物输入,数据记录则让前三者是否真正生效变得可查验。对于一台价值以千万元计量、内部公差以纳米计的设备而言,这四层中的任何一层缺失,都会让“避免误差”停留在愿望层面。
 021-68778110/13052522888
 电话咨询
 关注微信

 返回顶部